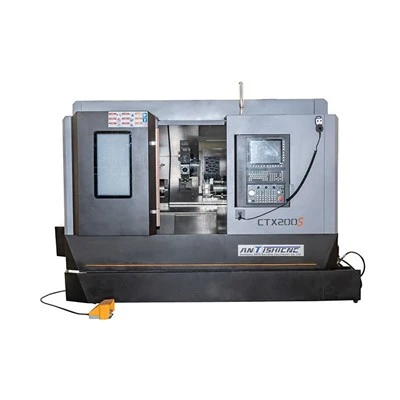
اگر تا به حال یک قطعه دقیق مانند یک جزء دستگاه پزشکی، بست هوافضا، یا کانکتور کوچک خودرو را نگه داشته اید، احتمالاً با کاری که زندگی را در یک ماشین تراش CNC سوئیسی آغاز کرده است، تعامل داشته اید. بهعنوان تامینکنندهای که سالها صرف عیبیابی، بهینهسازی و تنظیم دقیق این ماشینها برای مشتریان خود کرده است، مشاهده کردهام که عملیات نخسازی از مرحلهای دشوار و مستعد خطا به یکی از قابل اطمینانترین و تکرارپذیرترین فرآیندها در ماشینکاری دقیق مدرن تبدیل شده است. آنچه که باعث می شود رزوه تراش سوئیسی جدا از روشن کردن یک ماشین تراش استاندارد باشد، به طراحی هسته آن خلاصه می شود: بوش راهنما که قطعه کار را نزدیک به ابزار برش نگه می دارد، خم شدن را که دقت نخ را برای قطعات کوچک و باریک خراب می کند، از بین می برد.
برای درک اینکه چگونه یک ماشین تراش سوئیسی CNC رزوه کاری را انجام می دهد، ابتدا باید خودمان را در آنچه که این دسته ماشین را متمایز می کند، بررسی کنیم. بر خلاف تراشهای معمولی که یک قطعه کار را در یک انتها میگیرند، تراشهای سبک سوئیسی (اغلب با اصطلاحاتی مانند تراش CNC سوئیسی یا تراش نوع سوئیس CNC جایگزین میشوند) استوک میله را از طریق یک بوش راهنما تغذیه میکنند که آن را بهصورت سفت و سخت در فاصله چند میلیمتری از ابزار برش نگه میدارد. این تکیه گاه سفت و سخت برای رزوه کاری غیرقابل مذاکره است، زیرا رزوه ها به حرکت محوری دقیق ابزار نسبت به قطعه کار نیاز دارند - هر گونه خمشی از پیشروی یک ماشین تراش استاندارد باعث ناهماهنگی، گام ناهماهنگ یا رزوه های آسیب دیده می شود. تیم ما در AB، بهعنوان تامینکننده ماشین تراش سوئیسی CNC، سالها قبل از تغییر به مدلهای ماشین تراش نوع خودکار سوئیس، شاهد این بود که مشتریان با این شکاف دست و پنجه نرم میکردند: قطعاتی که وسط نخ خم میشدند، 15 درصد از دورههای تولید را رد میکردند یا نمیتوانستند تلرانسهای کمتر از 0.001 ± اینچ را حفظ کنند. امروزه، رزوه کشی بر روی یک ماشین تراش سوئیسی CNC یک فرآیند ساده و کنترل شده است، اما فقط "فشردن یک دکمه" نیست. این یک سری حرکات هماهنگ بین دوک ماشین، برجک ابزار و سیستم کنترل است که نیاز به تنظیم دقیق، انتخاب ابزار و تنظیم برنامه دارد.
بیایید مراحل را گام به گام طی کنیم و با اصولی شروع کنیم که رزوهکاری ماشینکاری سوئیسی را ممکن میسازد. اولاً، هر عملیات رزوه کاری تراش سوئیسی CNC بر حرکت هماهنگ بین دو جزء متکی است: دوک اصلی که قطعه کار را می چرخاند و برجک ابزار که به صورت خطی در امتداد محور Z حرکت می کند (محور موازی با تغذیه میله). در ماشین های تراش معمولی، شما از یک پیچ سرب متصل به دوک برای هدایت حرکت محوری ابزار استفاده می کنید که انعطاف پذیری را برای قطعات پیچیده یا کوچک محدود می کند. در راه اندازی CNC Swiss Lathe Machining، این هماهنگ سازی به صورت الکترونیکی از طریق سیستم کنترل دستگاه انجام می شود - بدون نیاز به پیچ فیزیکی سرب. کنترل سیگنال رمزگذار اسپیندل را می خواند (سنسوری که ردیابی چند درجه چرخش دوک را ردیابی می کند) و دستورات دقیق و زمان بندی شده را به برجک ابزار می فرستد تا برای هر درجه چرخش دوک فاصله دقیقی را در امتداد Z حرکت دهد. به عنوان مثال، یک نخ گام ۱ میلیمتری به ابزار نیاز دارد که هر بار که دوک یک چرخش کامل ۳۶۰ درجه انجام میدهد، ۱ میلیمتر در امتداد Z حرکت کند. این چرخ دنده الکترونیکی "بادامک" یا "همگام سازی اسپیندل" نامیده می شود و این چیزی است که رزوه تراش CNC سوئیس را بسیار متنوع تر از رزوه تراش دستی یا نیمه اتوماتیک سوئیسی می کند.
در مرحله بعد، انتخاب ابزار یک مرحله مهم ساخت یا شکست است، مرحله ای که بسیاری از اپراتورهای سوئیسی برای اولین بار آن را دست کم می گیرند. ابزارهای رزوهکاری در دو سبک اصلی برای ماشینهای سوئیسی عرضه میشوند: درجهای رزوهای تک نقطهای و ابزارهای نخ نورد شده (که اغلب به آنها قالبهای رول میگویند). نخ های تک نقطه ای رایج ترین روش برای رزوه های سفارشی و با دقت بالا است، مانند مواردی که در ایمپلنت های ارتوپدی استفاده می شود. این درجها از فولاد یا کاربید پرسرعت ساخته شدهاند که برای مطابقت با مشخصات نخهای V شکل، ذوزنقهای یا حتی متریک سفارشی یا نخهای یکپارچه ساخته شدهاند. برجک ابزار در یک مسیر مارپیچ در امتداد Z حرکت میکند و در هر گذر، درج را در قطعه کار فرو میکند تا در هر دور یک "جنبه" نخ را قطع کند. در مقابل، رزوه زنی رول از دو قالب فولادی سخت شده استفاده می کند که هنگام چرخش قطعه کار را فشار می دهد و مواد را جابجا می کند تا نخ را تشکیل دهد. برای اجراهای با حجم بالا سریعتر، بادوامتر است و نخهای قویتری تولید میکند زیرا به جای بریدن، مواد را فشرده میکند. ما اغلب به مشتریان توصیه می کنیم که انتخاب بین این دو روش به سهم آنها بستگی دارد: رزوه رول برای مواد نرم مانند برنج یا آلومینیوم برای اتصال دهنده ها بهترین کار را دارد، در حالی که تک نقطه تنها راه برای نگه داشتن تلرانس های محکم برای قطعات پزشکی یا هوافضا است.
پس از انتخاب ابزار، فرآیند راه اندازی آغاز می شود، و اینجاست که CNC Swiss Lathe Machining واقعاً برای ثبات می درخشد. ابتدا، استوک میله از طریق بوش راهنما وارد می شود و توسط دوک اصلی گرفته می شود، در حالی که میله اضافی از بوش به ابزارهای برش می گذرد. قبل از رزوه کشی، دستگاه معمولاً یک عملیات روبه رو و خسته کننده را برای ایجاد یک سطح صاف و مسطح انجام می دهد که در آن نخ شروع به کار کند - هر گونه سوراخ یا ناهمواری در اینجا باعث می شود که درج رزوه تراشه کند یا سطح نخ از بین برود. سپس، سیستم کنترل برنامه نخ را بارگذاری می کند که شامل پارامترهای خاصی است: گام، عمق هر برش، تعداد پاس ها، و نقطه شروع و پایان نخ. یک اشتباه رایج که اپراتورهای جدید مرتکب می شوند این است که نقطه شروع نخ را خیلی نزدیک به دوک اصلی یا خیلی دور از انتهای میله قرار می دهند. "خروج نخ" (بخش کوچک بدون نخ در ابتدای قطعه) باید به اندازه کافی طولانی باشد تا ابزار قبل از شروع برش به سرعت تغذیه کامل برسد و "تسکین نخ" در انتها باید به اندازه کافی طولانی باشد تا ابزار کند شود تا به قطعه برخورد نکند. در یک ماشین تراش استاندارد، این راه اندازی به صورت دستی با برش های آزمایشی انجام می شود، اما در تراش CNC سوئیسی، با مختصات دقیق برنامه ریزی شده است، بنابراین می توانید ده ها قطعه یکسان را بدون تنظیم اجرا کنید.
یکی از بزرگترین مزیت های رزوه تراش CNC سوئیس توانایی آن در انجام چندین عملیات در یک راه اندازی است که باعث کاهش خطا و بهبود کارایی می شود. به عنوان مثال، بخشی برای یک شیر هیدرولیک ممکن است نیاز به چرخاندن یک پله، سوراخ کردن سوراخ، و رزوه کشی آن سوراخ در یک چرخه روی ماشین تراش سوئیسی داشته باشد. از آنجایی که بوش راهنما از قطعه در طول هر عملیات پشتیبانی می کند، نیازی به گرفتن مجدد قطعه در دستگاه دوم نیست (مرحله ای که خطاهای تراز را معرفی می کند). برجک ابزار در اکثر ماشین های تراش سوئیسی دارای 8 تا 12 ایستگاه است که هر یک از آنها رو به روی ابزار، سوراخ کاری، رزوه کشی، شیار زنی متفاوتی را در خود جای می دهد - بنابراین دستگاه به طور یکپارچه بین عملیات سوئیچ می کند. ما اخیراً با مشتری کار کردیم که در حال تولید 10000 قطعه دریچه پزشکی بر روی یک ماشین تراش معمولی بود که به سه راهاندازی جداگانه نیاز داشت و منجر به نرخ رد 12٪ از رزوههای نامرتب شد. تغییر به ماشین تراش اتوماتیک نوع سوئیسی که کمتر از 1% رد می شود و زمان تولید هر قطعه را تا 40% کاهش می دهد، همه به این دلیل است که عملیات رزوه کشی در یک راه اندازی منفرد و سفت و سخت انجام شده است.
اما رزوه کشی بر روی یک ماشین تراش CNC سوئیسی بدون چالش نیست، به خصوص هنگام کار با قطعات بسیار کوچک - قطعاتی با قطر کمتر از 2 میلی متر که در اجزای گوشی هوشمند یا قطعات ساعت رایج است، در نظر بگیرید. همان بوش راهنما که برای قطعات بزرگتر استحکام ایجاد می کند، گاهی اوقات می تواند باعث اصطکاک یا انحراف برای قطعات بسیار کوچک شود، بنابراین ما با مشتریان برای تنظیم نرخ تغذیه و سرعت دوک برای جبران کار می کنیم. سرعت بیش از حد اسپیندل باعث لرزش می شود که منجر به عمق نخ ناسازگار می شود. خیلی پایین است و ابزار ساییده می شود و باعث می شود مواد لکه دار شود و نخ از مشخصات فنی خارج شود. انتخاب مایع خنککننده یکی دیگر از عوامل کلیدی است: خنککننده با فشار بالا و جریان بالا اغلب در ماشینکاری سوئیسی برای پاک کردن تراشهها از شیار نخ استفاده میشود، زیرا تجمع تراشهها بین درج و قطعه کار باعث میشود که ابزار رزوه را بریزد. ما مشتریانی داشتهایم که سعی کردهاند از سیستمهای خنککننده استاندارد از ماشینهای تراش معمولی قدیمیشان استفاده کنند و با خطاهای ثابت نخ مرتبط با تراشه مواجه میشوند، بنابراین ما همیشه به مشتریان خود توصیه میکنیم روی یک سیستم خنککننده ابزاری برای ماشینهای تراش سوئیسی خود سرمایهگذاری کنند.
یکی دیگر از ویژگیهای پیشرفتهای که ماشینکاری مدرن CNC سوئیس را برای رزوهکاری متمایز میکند، چرخش نخ است، یک فرآیند تخصصی که برای رزوههای داخلی بزرگ یا رزوههای روی قطعات بلند و باریک استفاده میشود. چرخاندن نخ از یک سر چرخان با درجهای نخی متعدد استفاده میکند که با سرعت بالا به دور قطعه کار میچرخند و نخ را در یک پاس برش میدهد تا چند پاس با یک درج تک نقطهای. این فرآیند برای قطعات طولانی مانند سیمهای راهنمای پزشکی یا شفتهای کوچک، که در آن رزوهکاری تک نقطهای باعث خم شدن قطعه کار میشود، ایدهآل است. در حالی که چرخش نخ تخصصیتر است، بسیاری از مدلهای تراش CNC نوع سوئیس که ما عرضه میکنیم دارای سر چرخان اختیاری هستند، بنابراین مشتریان میتوانند طیف وسیعتری از کاربردهای نخ را بدون سرمایهگذاری در تجهیزات جداگانه انجام دهند.


به عنوان یک تامین کننده ماشین تراش CNC سوئیسی، من همیشه تاکید می کنم که رزوه کشی روی این ماشین ها فقط تابعی از خود ماشین نیست، بلکه ترکیبی از طراحی ماشین، ابزار، برنامه و تخصص اپراتور است. بوش راهنمای سفت و سخت، همگامسازی دوک الکترونیکی و برجک چند ایستگاهی، ماشینهای سوئیسی را برای رزوهکشی قطعات کوچک و دقیقی که تراشهای معمولی نمیتوانند از عهده آن برآیند، مناسب هستند. برای مشتریانی که به دنبال بهبود قوام نخ، کاهش نرخ رد یا افزایش قابلیت قطعات خود هستند، تغییر به یک ماشین تراش سبک سوئیسی اغلب راه حل مورد نیاز آنها است.
اگر روی پروژه ای کار می کنید که نیاز به رزوه کاری دقیق دارد، یا به دنبال ارتقاء عملیات ماشینکاری خود هستید، خوشحال می شویم که شما را در مورد اینکه چگونه ماشین های تراش سوئیسی ما می توانند نیازهای شما را برآورده کنند، راهنمایی کنیم. فرقی نمیکند اجزای پزشکی، اتصالات خودرو، یا بستهای هوافضا تولید میکنید، تیم ما این تجربه را دارد که به شما در بهینهسازی فرآیندهای نخسازی کمک کند. امروز با ما تماس بگیرید تا در مورد نیازهای خود صحبت کنید و بیاموزید که چگونه یک ماشین تراش سوئیسی CNC می تواند تولید شما را بالا ببرد.
مراجع:
- ماشین کار آمریکایی (2022). "تراش های سبک سوئیسی: طراحی و کاربردها برای ماشینکاری دقیق." جامعه مهندسین تولید.
- اسمیت، جی (2021). "عملیات رزوه کاری در مراکز تراشکاری CNC سوئیس." علم و فناوری ماشینکاری، 25(3)، 412-435.
- DeGarmo، EP، Black، JT، & Kohser، RA (2020). مواد و فرآیندها در تولید (ویرایش سیزدهم). وایلی.
- انجمن ماشین ابزار سوئیس. (2023). "بهترین روش ها برای رزوه کاری در ماشین های تراش CNC نوع سوئیس." نمایشگاه بین المللی فناوری تولید