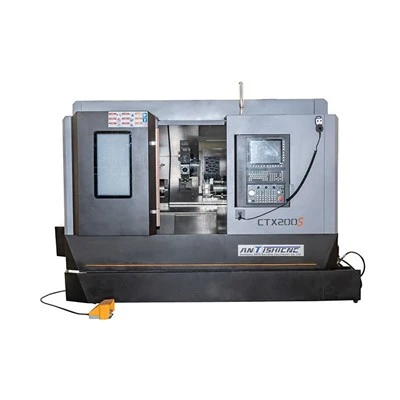
اگر تا به حال به تراش افقی CNC نگاه کرده باشید که میل لنگ سفارشی برای یک موتور مزرعه، یک پیچ پزشکی یا یک کوپلینگ هوافضا حکاکی میکند، احتمالاً از این که چگونه بهطور پیوسته حرکت میکند، بدون تکان خوردن، جابجایی یا از دست دادن، به اندازه میکرون طرح برش میدهد، شگفت زده شدهاید. اکثر مردم کنترل کننده ماشین تراش یا ابزار پیشرفته آن را برای این دقت اعتبار می دهند، اما یک جزء مهم و اغلب نادیده گرفته شده رمزگذار است. بهعنوان یک تامینکننده ماشین تراش افقی CNC با سالها حل کردن سختترین چالشهای ماشینکاری مشتریانمان، ما از نزدیک شاهد بودهایم که چگونه یک انکودر منطبق بر این ماشینها فقط یک «دارای خوب» در این ماشینها نیست، بلکه ستون فقرات توانایی آنها برای ارائه قطعات قابل اعتماد و قابل تکرار است. بیایید دقیقاً آنچه را که انکودرها انجام می دهند، چرایی اهمیت آن ها به طور خاص برای تراش های افقی، و اینکه چگونه انتخاب مناسب می تواند باعث ایجاد یا شکست تولید شما شود را بررسی کنیم.
ابتدا، اجازه دهید این را در نوع ماشینی که در مورد آن صحبت می کنیم، پایه گذاری کنیم. یک ماشین تراش افقی CNC از همتای عمودی خود متمایز است زیرا دوک آن (بخشی که قطعه کار را نگه می دارد و می چرخاند) به موازات کف قرار دارد که آن را برای چرخاندن قطعات بلند و استوانه ای مانند مته ها، میله های هیدرولیک یا میل لنگ های ذکر شده ایده آل می کند. دو پیکربندی رایج برای این تراش ها عبارتند ازتخت تخت تراش(/lathe-machine/cnc-turning-machine/flat-bed-lathe-machine.html) وتراش تخت شیبدار افقی(/ماشین-تراش/ماشین-سی. در حالی که طراحی تخت آنها متفاوت است (تخت تخت معمولاً برای برش های سنگین بر روی قطعات کار بزرگ و جامد سفت تر است، بستر مایل تخلیه تراشه را برای قطعات کوچکتر و پرسرعت بهبود می بخشد)، هر دو برای همگام سازی حرکت خود در سه محور اصلی: X (شعاعی، چپ/راست نسبت به دوک)، Z (در امتداد محوری، جلو یا پشتی) تکیه دارند. نخ زنی). بدون رمزگذار به معنای هیچ راهی برای کنترلر نیست تا بداند ابزار کجاست، اسپیندل کجاست، یا اینکه دستگاه مسیر برنامه ریزی شده را دنبال می کند.
برای دقیق تر، رمزگذار یک دستگاه الکترومکانیکی است که حرکت - یا حرکت خطی محورها یا حرکت چرخشی دوک را - به سیگنال های الکتریکی تبدیل می کند که کنترل کننده CNC می تواند بخواند. آن را به عنوان یک نوار اندازه گیری با دقت بالا و ابزار ارتباطی در نظر بگیرید که در هر میلی ثانیه بازخورد بلادرنگ ارائه می دهد. دو نوع اصلی در تراش های CNC استفاده می شود: انکودرهای افزایشی و انکودرهای مطلق. رمزگذارهای افزایشی برای ردیابی میزان حرکت، پالس ها را شمارش می کنند، به این معنی که اگر دستگاه تراش قدرت خود را از دست بدهد، موقعیت خود را از دست می دهید و باید دستگاه را "خانه" کنید (محورها را به صورت دستی به نقطه مرجع برگردانید) تا دوباره تنظیم شود. در مقابل، انکودرهای مطلق، هر بار یک کد موقعیت منحصر به فرد را گزارش میکنند، حتی بدون برق - بنابراین اگر مغازه شما یک افت کوتاه برق را تجربه کند، ماشین تراش جای خود را از دست نمیدهد و در زمان توقف چند دقیقه (یا ساعتها) شما صرفهجویی میکند. برای اکثر محیطهای تولیدی، بهویژه آنهایی که چراغها خاموش میشوند، رمزگذارهای مطلق غیرقابل مذاکره هستند، به همین دلیل است که ما آنها را تقریباً در تمام موارد خود مشخص میکنیم.CNC تخت(/lathe-machine/cnc-turning-machine/flatbed-cnc.html) و مدل های دقیق تراش CNC افقی (/lathe-machine/cnc-turning-machine/cnc-cnc-turning.html).
حال، بیایید این را به نحوه عملکرد یک ماشین تراش افقی CNC وصل کنیم، زیرا نقش رمزگذار بسته به محوری که شما در مورد آن صحبت می کنید، کمی تغییر می کند. ابتدا دوک را در نظر بگیرید: برای مثال وقتی یک ماشین تراش را برای رزوه کشیدن یک پیچ برنامه ریزی می کنید، دوک باید با سرعت ثابت و دقیقی بچرخد در حالی که ابزار در امتداد محور Z با سرعت ثابت حرکت می کند. اگر سرعت اسپیندل حتی مقدار کمی انحراف داشته باشد، گام نخ در یک طرف خیلی شل و از طرف دیگر خیلی سفت خواهد بود. رمزگذار اسپیندل رمزی است که هر بار که اسپیندل یک چرخش کامل را انجام میدهد، سیگنالی را به کنترلکننده میفرستد و به آن اجازه میدهد حرکت Z ابزار را کاملاً با چرخش دوک همگام کند. به همین دلیل است که کیفیت رزوه اغلب معیاری برای عملکرد رمزگذار است: یک رمزگذار اسپیندل ارزان و با وضوح پایین رشتههای ناهماهنگی ایجاد میکند، در حالی که یک رمزگذار با وضوح بالا، پروفایلهای رشتهای یکسان را در هزاران قسمت ارائه میدهد.
برای محورهای خطی (X و Z)، رمزگذارها میزان حرکت محور را ردیابی میکنند و وضوح آن اغلب در هزارم میلیمتر (یا میکرون) اندازهگیری میشود. فرض کنید در حال ماشینکاری یک میله هیدرولیک به طول 1 متر روی یک ماشین تراش تخت تخت هستید. محور Z باید تمام طول میله را حرکت دهد و عمق برش ثابتی را در محور X حفظ کند. اگر رمزگذار محور Z حتی 0.02 میلیمتر در آن فاصله 1 متری جابجا شود، میله برای کاربردهای هیدرولیکی که نیاز به قطر کاملاً یکنواخت دارند، کمی مخروطی میشود. این نقص در پیچ یا موتور دستگاه نیست. این شکست رمزگذار در ارسال بازخورد موقعیت دقیق است. وقتی مشتریان ما با قطعات مخروطی که باید مستقیم باشند به ما مراجعه می کنند، اولین چیزی که ما بررسی می کنیم انکودرهای محور است، زیرا 9 بار از 10 بار، کالیبراسیون مجدد یا تعویض مشکل را حل می کند.
نقش کلیدی دیگری که رمزگذارها بازی می کنند، جبران عکس العمل است. پس زدگی شکاف کوچکی بین چرخ دندهها، پیچهای سربی یا سایر اجزای مکانیکی است که باعث میشود دستگاه در زمان معکوس کردن، کمی «تنبل» شود. برای مثال، اگر ابزار را طوری برنامهریزی کنید که 10 میلیمتر به چپ و سپس 10 میلیمتر به سمت راست حرکت کند، شکاف مکانیکی به این معنی است که ممکن است در واقع به نقطه شروع دقیق برنگردد و منجر به خطای ابعادی شود. رمزگذارهای پیشرفته میتوانند این واکنش را در زمان واقعی اندازهگیری کنند، و کنترلکننده CNC از این دادهها برای تنظیم سیگنال حرکت استفاده میکند و شکاف را قبل از تماس ابزار با قطعه کار بسته میکند. بدون بازخورد رمزگذار، عکس العمل بیش از صدها برش جمع می شود و قطعات با دقت بالا را غیرممکن می کند. ما دیدهایم که مشتریان از جبران عکسالعمل مبتنی بر رمزگذار صرفنظر میکنند و سعی میکنند با سفتکردن قطعات مکانیکی عکسالعمل را برطرف کنند، اما در نهایت با سایش بیشتر قطعات و دقت بدتر در درازمدت مواجه شدهاند. رمزگذار راه حل دقیق تر و مطمئن تر است.


حال، بیایید در مورد یک تصور غلط رایج صحبت کنیم: برخی از صاحبان مغازه ها فکر می کنند که "موتورهای بزرگتر" یا "دوک های سریعتر" تراش آنها را دقیق تر می کند، اما در واقع، رمزگذار گلوگاه است. اگر رمزگذار اسپیندل نتواند موقعیت خود را به اندازه کافی سریع بهروزرسانی کند تا بتواند با چرخش آن هماهنگ باشد، یک اسپیندل 10000 RPM بیفایده است. به طور مشابه، یک موتور محور Z با گشتاور بالا فقط می تواند با دقت حرکت کند که رمزگذار آن می تواند حرکت را ردیابی کند. این امر به ویژه در مورد ماشین های تراش تخت کج که برای چرخش با سرعت بالا و حجم زیاد قطعات کوچک (مانند قطعات مورد استفاده در وسایل الکترونیکی یا پزشکی) طراحی شده اند صادق است. تختهای شیبدار با سرعتهای اسپیندل بالاتر و تغذیه محوری سریعتر نسبت به مدلهای تخت مسطح کار میکنند، بنابراین رمزگذارهای آنها باید نرخ نمونهبرداری بالاتری داشته باشند - به این معنی که بهروزرسانیهای موقعیت را بیشتر ارسال میکنند. به همین دلیل است که دستگاههای تراش تخت مایل افقی ما مجهز به رمزگذارهای مطلق 16 بیتی در همه محورها هستند که 65536 کد موقعیت منحصربهفرد را در هر دور ارسال میکنند و تضمین میکنند که حتی در 12000 دور در دقیقه، کنترلکننده هرگز موقعیت ابزار را گم نمیکند.
ما همچنین اغلب با مشتریانی کار می کنیم که از تراش دستی به تراش افقی CNC تغییر می کنند و اولین سوالی که می پرسند در مورد زمان راه اندازی است. رمزگذارها نیز در اینجا نقش مهمی دارند. در ماشین های تراش دستی، اپراتور برای اندازه گیری هر قطعه از صفحه و کولیس استفاده می کند که هر قطعه می تواند چند دقیقه طول بکشد. با تراش CNC، پس از بارگیری برنامه، رمزگذار تمام ردیابی موقعیت را انجام می دهد - بنابراین زمان راه اندازی فقط بارگذاری قطعه کار، صفر کردن ابزار و شروع به کار است. اما این مرحله صفر کردن (به نام "تنظیم ابزار") به رمزگذارهای محور متکی است تا بدانند ابزار نسبت به مرکز اسپیندل کجاست. اگر رمزگذار تکرارپذیری ضعیفی داشته باشد، ابزار هر بار کمی متفاوت تنظیم میشود، که منجر به تغییر در چند قسمت اول قبل از استقرار دستگاه میشود. سرمایهگذاری در رمزگذارهای با کیفیت بالا، تغییرات اولیه مجموعه به قطعه را کاهش میدهد، بنابراین مشتریان میتوانند قطعات خوب را سریعتر تولید کنند، ضایعات را کاهش داده و توان را افزایش میدهند.
البته رمزگذارها بدون نیاز به تعمیر و نگهداری نیستند و حتی بهترین آنها نیز نیاز به بررسی های گاه به گاه دارند. در تجربه ما، رایج ترین مشکلات انکودر در ماشین های تراش افقی CNC از دو مکان ناشی می شود: گرد و غبار و لرزش. ماشینهای تراش، تراشههای فلزی و غبار خنککننده زیادی تولید میکنند که میتواند به محفظه انکودر نفوذ کرده و اجزای داخلی را مسدود کند یا باعث ایجاد شورت الکتریکی شود. برای ماشینهای تراش تخت تخت سنگین که به صورت ۲۴ ساعته و ۷ روز هفته از مواد ضخیم و سختی مانند فولاد یا تیتانیوم استفاده میکنند، لرزش ناشی از برش نیز میتواند به مرور زمان بر یاتاقانهای داخلی انکودر آسیب برساند. به همین دلیل است که توصیه میکنیم پوششهای محافظ را در اطراف انکودرها نصب کنید و قدرت سیگنال آنها را ماهانه بررسی کنید. اکثر کنترلکنندههای مدرن ابزار تشخیصی دارند که به شما امکان میدهد خروجی رمزگذار را بدون جدا کردن دستگاه بخوانید. اگر سیگنالهای پالس ناسازگار یا خطاهای موقعیت را در طول عیبیابی مشاهده کردید، این نشانهای است که رمزگذار در حال خروج است و تعویض آن قبل از اینکه در اواسط تولید از کار بیفتد، شما را از خرابی پرهزینه نجات میدهد.
بهعنوان یک تامینکننده ماشین تراش افقی CNC، مشاهده کردهایم که وقتی یک فروشگاه از رمزگذار نادیده میگیرد چه اتفاقی میافتد: هفتهها قطعات اسقاط شده، زمان از دست رفته تولید و صورتحسابهای تعمیر غیرمنتظره. برعکس، وقتی روی رمزگذارهای با وضوح بالا و مطلق همراه با یک ماشین خوب کالیبره شده سرمایهگذاری میکنید، سازگاری به دست میآید که به شما امکان میدهد چراغهای قطعات را خاموش کنید، تحملهای سختتری داشته باشید و کارهای پیچیدهتری را انجام دهید. چه در حال ماشینکاری یک میل لنگ به طول 2 متر روی یک ماشین تراش تخت تخت یا یک دسته از 1000 پیچ کوچک پزشکی روی یک مدل تخت شیبدار هستید، رمزگذار شریکی بی صدا است که مطمئن می شود هر برش دقیقاً همان جایی است که باید باشد.
اگر به دنبال ارتقاء ماشین تراش افقی CNC فعلی خود هستید یا روی یک دستگاه جدید سرمایه گذاری می کنید و می خواهید از طریق پیکربندی رمزگذار برای نیازهای تولید خاص شما صحبت کنید، ما اینجا هستیم تا به شما کمک کنیم. خواه بر برش سنگین برای قطعات صنعتی، تراشکاری دقیق با حجم بالا برای قطعات الکترونیکی یا هر چیز دیگری تمرکز کرده باشید، ما می توانیم شما را در طیف وسیعی از قطعات خود راهنمایی کنیم.تخت تخت تراش(/lathe-machine/cnc-turning-machine/flat-bed-lathe.html)، تخت مایل افقی، و مدلهای CNC تخت، همه دارای رمزگذارهایی هستند که برای ارائه دقت و قابلیت اطمینان مورد نیاز فروشگاه شما طراحی شدهاند. برای شروع گفتگو در مورد پروژه ماشینکاری بعدی خود تماس بگیرید.
مراجع
- طراحی ماشین CNC: انتخاب رمزگذار برای تراشکاری دقیق. Industrial Press Inc.، 2021.
- " جبران عقب افتادگی در ماشین تراش CNC." مجله فرآیندهای تولید، جلد. 42، 2019، صفحات 112-120.
- فناوری تراش افقی: طراحی بستر و کنترل محور. فروشگاه ماشین مدرن، 2022.
- رمزگذارهای مطلق در مقابل افزایشی برای کاربردهای CNC. دنیای اتوماسیون، 2020.