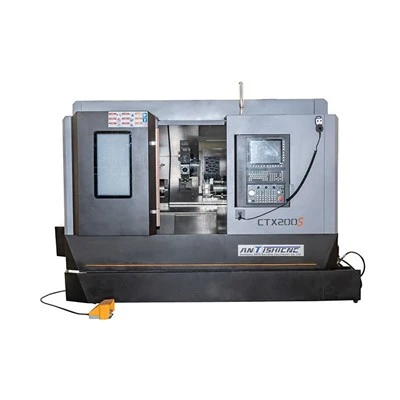
اگر تا به حال برای تراش CNC Fanuc وقت صرف کرده اید، می دانید که وقتی تمرکز قطعه کار خاموش است چقدر خسته کننده است. یک تنظیم اشتباه، یک کالیبراسیون نادرست کوچک، یا حتی یک چاک فرسوده، و شما با قطعاتی میمانید که مناسب نیستند، رد میشوند، یا برای شما وقت و هزینه دارند. من بیش از 12 سال است که در بازی تراش CNC هستم و مستقیماً با مغازهها کار میکنم تا دقیقاً این مشکلات را حل کنم، و از نزدیک دیدهام که مشکلات تمرکزی به ندرت از خود دستگاه ناشی میشود - این مشکلات از مراحل کوچک و آسان در راهاندازی، بهرهبرداری و نگهداری ناشی میشوند. من بهعنوان کسی که ماشینهای تراش CNC Fanuc را تامین میکند، این راهنمای عملی و بدون کرک را برای اطمینان از اینکه قطعات کار شما هر بار کاملاً متحدالمرکز میمانند، گردآوری کردهام.
اول از همه، بیایید یک چیز را واضح بگوییم: تمرکز بر حدس زدن نیست، بلکه در مورد فرآیند است. بسیاری از اپراتورهای جدید بدون بررسی مجدد اصول اولیه مستقیماً به سمت شروع چرخه شروع میشوند، و در اینجاست که اشتباهات اتفاق میافتد. بیایید با محل کار شروع کنیم، زیرا این بزرگترین عاملی است که می بینم مغازه ها به هم ریخته اند. چاک شما نقطه اتصال بین قطعه کار شما و دستگاه است، بنابراین اگر درست قرار نگیرد، هیچ چیز دیگری مهم نیست. من از مشتریان داشتم که در ساعت 2 بامداد وحشت زده با من تماس گرفتند زیرا 50 قطعه خراب را اجرا کردند و آن را به یک چاکی که به طور یکنواخت سفت نشده بود ردیابی کردند. هنگامی که قطعهای را روی ماشین تراش Fanuc تنظیم میکنید، کلید چاک را فقط تا زمانی که متوقف نشود، تکان ندهید. من هر بار از روش "گشتاور به مشخصات" استفاده می کنم و به همه مشتریانم می گویم که آچار گشتاور را در نزدیکی ماشین خود نگه دارند - بدون استثنا. مخصوصاً برای چاک های سه فک، باید هر فک را به صورت تدریجی، به صورت متقاطع، تا 80 درصد گشتاور توصیه شده چاک سفت کنید، سپس یک پاس دوم را تا 100 درصد انجام دهید. این از جابهجایی فکها در حین سفت شدن جلوگیری میکند، که تمرکز را سریعتر از هر چیزی از بین میبرد.
صبر کنید، و اگر از قطعات بزرگتر یا قطعات با اشکال نامنظم استفاده می کنید، ممکن است یک سه فک استاندارد آن را برش ندهد. این زمانی است که یک چاک چهار فک یا کولت بهترین گزینه شماست، اما حتی در آن زمان نیز باید این قسمت را درست کنید. من همیشه به اپراتورها یاد می دهم که برای این کار از یک نشانگر شماره گیری استفاده کنند. اکثر کنترلهای Fanuc عملکرد سادهای برای تنظیم جابجایی فکها دارند، بنابراین مجبور نیستید دهها بار بهطور دستی فکها را شل و دوباره سفت کنید. من دیده ام که مغازه ها برای صرفه جویی در 10 دقیقه از این مرحله صرف نظر می کنند و در نهایت یک ساعت را برای تعمیر قطعات بد تلف می کنند. ارزشش را ندارد
در مرحله بعد، راه اندازی و کالیبراسیون ماشین - این فقط برای فناوری های خدمات نیست، خوب؟ حتی اگر یک ماشین تراش CNC درجه یک Fanuc خریداری کرده باشیددستگاه تراش CNC تخت تختمن تامین میکنم، دستگاه شما نیاز به بررسیهای منظم دارد تا مستقیماً کار کند. رایج ترین اشتباه در اینجا نادیده گرفتن تراز ماشین است. با گذشت زمان، راهها، دوک و برجک میتوانند کمی جابهجا شوند و این باعث تمرکز بد، بهویژه در قسمتهای طولانی میشود. من توصیه می کنم هر 500 ساعت کار یک بررسی سریع تراز انجام دهید. شما به یک ابزار بزرگ در سطح آزمایشگاهی نیاز ندارید - فقط یک نوار دقیق، یک نشانگر شماره گیری و یک لبه مستقیم. نوار را در امتداد محور Z اجرا کنید و وجود خروجی را بررسی کنید. اگر بیش از 0.001 اینچ است، با خدمات فنی خود تماس بگیرید. ماشین های Fanuc برای حفظ تراز ساخته شده اند، اما تخریب ناپذیر نیستند - به خصوص اگر در یک مغازه شلوغ با قطعات سنگین کار کنند.
خروج اسپیندل یکی دیگر از موارد بزرگی است که مردم نادیده می گیرند. دوک چیزی است که قطعه کار را می چرخاند، بنابراین اگر تکان بخورد، قسمت شما حتی قبل از اینکه ابزار را لمس کند از حالت گرد خارج می شود. برای بررسی خروجی دوک، یک نوار تست را در چاک نصب کنید، آن را به آرامی بچرخانید و از یک نشانگر شماره گیری برای اندازه گیری در نوک میله استفاده کنید. اگر خروجی بیش از 0.0005 اینچ باشد، این یک مشکل است. گاهی اوقات فقط یک دوک کثیف است - یک پارچه تمیز و بدون پرز بردارید (بدون حوله کاغذی، پرز میگذارند!) و مخروطی و پشت نوار تست را پاک کنید. من فقط با انجام این کار بسیاری از تماسهای «اسپیندل بد» را رفع کردهام. اگر هنوز خاموش است، ممکن است لازم باشد پیش بار یاتاقان دوک را تنظیم کنید، این کاری است که می توانید با صفحه های تشخیصی کنترل Fanuc انجام دهید - نیازی به جدا کردن کل چیز نیست.
برنامهنویسی و راهاندازی ابزار در مرحله بعدی قرار میگیرند، و من میبینم که بسیاری از اپراتورها در اینجا نیز تلاش میکنند. وقتی در حال دست زدن به ابزارها هستید، مطمئن شوید که از همان تنظیماتی که برای تولید استفاده می کنید استفاده می کنید. صبر کنید، این واضح به نظر می رسد، اما تعجب خواهید کرد که چگونه بسیاری از افراد ابزارها را با برداشتن قطعه کار یا با فشار چاک متفاوت دست می زنند. اگر فشار چاک شما برای تولید 1000 PSI است، با 500 PSI دست نزنید - این اختلاف اندک در موقعیت قطعه کار تمرکز را از بین می برد. همچنین به سایش ابزار توجه کنید. حتی یک درج جدید کمی بعد از 10 یا 20 قطعه سایش میکند و این میتواند نوک ابزار را به اندازه یک هزارم اینچ جابجا کند، که در قسمتهای طولانی جمع میشود. کنترلهای Fanuc دارای عملکردهای افست سایش ابزار هستند، بنابراین میتوانید آن را به سرعت بین دویدن تنظیم کنید. من برای مشتریانم قانونی وضع کردم: سایش ابزار را بعد از هر 50 قطعه بررسی کنید و هر 100 قطعه را یک بررسی کامل افست ابزار انجام دهید. این بسیار ساده تر از بازسازی یک دسته کامل از قطعات بد است.
صبر کنید، اگر در حال انجام هر گونه عملیات فرز بر روی تراش Fanuc خود هستید، مانند سوراخ کاری یا سوراخ کاری، و نیاز دارید که هم ویژگی های تراشیده و هم آسیاب شده هم مرکز باشند، ممکن است یک ماشین تراش استاندارد کافی نباشد. آن وقت است که یکچرخش ماشین مرکز آسیاببه کار می آید این ماشینها برای همگامسازی محورهای تراشکاری و فرز ساخته شدهاند، بنابراین نیازی به تعمیر مجدد قطعه ندارید، که علت شماره 1 مشکلات تمرکز برای قطعات چندکاره است. سال گذشته یک مشتری داشتم که سوپاپهای موتور خودرو را روی یک ماشین تراش افقی استاندارد کار میکرد، و آنها 0.003 اینچ خطای متمرکز بودن دریافت میکردند، زیرا مجبور بودند قطعه را برگردانند تا انتهای آن را آسیاب کنند. به مرکز آسیاب چرخشی تغییر مکان دادند و آن را به 0.0008 اینچ کمتر از مشخصات خود رساندند و دو ساعت در هر دسته از قطعات صرفه جویی کردند. این همان نوع بردی است که مطمئناً ارزش سرمایه گذاری را دارد.


همچنین، اجازه دهید در مورد مواد قطعه و فیکسچر برای اشکال عجیب و غریب صحبت کنیم. اگر قطعهای نامتقارن را اجرا میکنید، مانند شفت با یک کلید، نمیتوانید آن را فقط در سه فک بیندازید و بروید. از فک های نرمی که به طور خاص برای آن قسمت ماشین کاری کرده اید استفاده کنید. ماشینکاری فک های نرم برای مطابقت با OD قطعه کار به معنای تناسب کامل، بدون شکاف، بدون جابجایی است. من همیشه به مشتریانم یاد می دهم که فک های نرم را روی خود ماشین تراش ماشین کنند، در حالی که فک ها در چاک نصب می شوند. به این ترتیب، مطمئن میشوید که قطر داخلی فک کاملاً با دوک دستگاه هممرکز است. 10 دقیقه اضافی طول می کشد، اما 90٪ از خطاهای تمرکز مربوط به اتصالات را حذف می کند. من نمی توانم به شما بگویم که چند بار دیده ام که مغازه ها از فک های سخت عمومی برای قطعات سفارشی استفاده می کنند و تعجب می کنم که چرا قطعات آنها خارج از مرکز هستند.
چیز دیگری که اغلب نادیده گرفته می شود: آماده سازی قطعات. اطمینان حاصل کنید که قطعه کار خامی که استفاده می کنید به خودی خود متحدالمرکز باشد. اگر میله ای را می چرخانید، قبل از قرار دادن آن در چاک، خروجی OD آن را بررسی کنید. میلهای که خم شده است یا نقطه بزرگی روی OD دارد هرگز متحدالمرکز نخواهد بود، مهم نیست چقدر تنظیم شما خوب باشد. من یک نشانگر شماره گیری قابل حمل را در هر جعبه ابزاری که به مشتریان جدید می دهم نگه می دارم و به آنها می گویم که قبل از راه اندازی هر نوار را بررسی کنند. اگر بیش از 0.002 اینچ خروجی وجود دارد، آن را با نوار دیگری تعویض کنید. این یک قدم کوچک است، اما بعداً از ناامیدی بسیار جلوگیری می کند.
صبر کنید، وقتی از قطعات بلند و باریک استفاده می کنید چطور؟ اینها مشکل هستند زیرا تحت نیروی برش خم می شوند، که تمرکز را از بین می برد. من همیشه توصیه می کنم برای قطعاتی با قطر بیشتر از 10 برابر از استراحت ثابت یا دنبال کننده استفاده کنید. اطمینان حاصل کنید که بقیه فقط به درستی و خیلی سفت تنظیم شده است، و باعث می شود که قطعه امتیاز بگیرد یا اصطکاک اضافه کند. خیلی شل است و قطعه همچنان خم می شود. کنترل Fanuc به شما امکان می دهد حرکت بقیه را با محور Z ماشین تراش همگام کنید، بنابراین لازم نیست هر چند اینچ آن را به صورت دستی تنظیم کنید. مدتی قبل مشتری داشتم که دریچههای آلومینیومی به طول 3 فوت کار میکرد، و آنها قطعاتی را دریافت میکردند که 0.005 اینچ از انتها به انتها مخروط شده بودند، زیرا آنها با استفاده از استراحتگاه فالوور از آن استفاده نمیکردند. هنگامی که آنها آن را اضافه کردند، خطاهای تمرکز آنها 80٪ کاهش یافت.
تعمیر و نگهداری منظم دستگاه را نیز فراموش نکنیم. من مقدار زیادی عرضه می کنمتراش CNC افقیوتراش تراش افقیمدلها به مغازههای کوچک، و آنهایی که نگهداری را پیگیری میکنند، نسبت به مدلهایی که منتظر میمانند تا چیزی خراب شود، مشکلات تمرکزی کمتری دارند. هر هفته راهها را تمیز کنید، تراشهها و تفنگ خنککننده ممکن است گیر کنند و باعث شوند کالسکه ببندد و جابجا شود. یاتاقان های دوک را طبق برنامه Fanuc روغن کاری کنید، نه زمانی که به یاد دارید. و قطعات فرسوده مانند فک چاک یا مهر و موم را قبل از ایجاد مشکل تعویض کنید. مهر و موم چاک 20 دلاری بسیار ارزان تر از یک دسته بد 2000 دلاری است.
اکنون، بیایید در مورد عیبیابی در زمانی که مشکل تمرکز دارید صحبت کنیم. اول، وحشت نکنید - 9 بار از 10، این یک راه حل ساده است. با اصول اولیه شروع کنید: گشتاور چاک را بررسی کنید، خروجی اسپیندل را بررسی کنید، آفست ابزار را بررسی کنید. من همیشه به اپراتورها می گویم که از محل کار خود کار کنند، نه برعکس. من یک مشتری ماه گذشته داشتم که 0.004 اینچ خطای تمرکز بر روی پیچ و مهره های فولادی ضد زنگ دریافت می کرد. او دو ساعت وقت صرف کرد تا برنامه، ابزار، برجک را بررسی کند و در نهایت متوجه شد که با تعویض دسته ای از قطعات، فک های چاک را به طور ناهموار سفت کرده است. این مشکل برطرف شد و در عرض 2 دقیقه مشکل برطرف شد. این همان اشتباهی است که شما فقط یک بار مرتکب می شوید، درست است؟
همچنین از ابزارهای تشخیصی داخلی کنترل Fanuc استفاده کنید. آنها فقط برای فناوران خدمات نیستند - می توانید از آنها برای بررسی بار اسپیندل، تراز محوری و حتی مقادیر افست فک در زمان واقعی استفاده کنید. اکثر اپراتورها از وجود این توابع اطلاعی ندارند و می توانند در زمان بسیار صرفه جویی کنند. به عنوان مثال، اگر صفحه تشخیص خروجی اسپیندل را در کنترل Fanuc خود بالا بکشید، می توانید بدون نشانگر شماره گیری دقیقاً متوجه شوید که چقدر لرزش وجود دارد، که سرعت بررسی ها را به نصف افزایش می دهد.
صبر کنید، یک چیز دیگر: آموزش اپراتور. من می توانم بهترین ماشین تراش CNC Fanuc موجود در بازار را به شما عرضه کنمتخت تخت تراشمن برای قطعات کوچک و متوسط توصیه می کنم، اما اگر اپراتورهای شما نمی دانند چگونه آن را به درستی تنظیم کنند، باز هم با مشکل مواجه خواهید شد. من آموزش رایگان در محل را برای همه مشتریانم ارائه می دهم، زیرا می دانم که این چیزی است که بین یک ماشین خوب و یک ماشین عالی تفاوت ایجاد می کند. من نه تنها به آنها یاد می دهم که چگونه کنترل را اجرا کنند، بلکه به آنها یاد می دهم که چگونه مشکلات تمرکز را عیب یابی کنند، چگونه محل کار را بررسی کنند و چگونه کالیبراسیون های ساده را انجام دهند. اغلب اوقات، مغازههایی با اپراتورهای آموزشدیده مشکلات تمرکزی صفر دارند - آنها فقط مراحل کوچکی را میدانند که تفاوت را ایجاد میکند.
در پایان، تمرکز بر روی تراش CNC Fanuc علم موشک نیست. این در مورد ثابت بودن، کوتاه نکردن گوشه ها و توجه به جزئیات کوچک است. از نحوه سفت کردن فکهای چاک گرفته تا بررسی استوک میله قبل از راهاندازی، از استفاده از فکهای نرم برای قطعات سفارشی گرفته تا انجام بررسیهای منظم تراز، هر مرحله به قطعات کاملاً متحدالمرکز اضافه میشود. اگر از اسقاط قطعات به دلیل تمرکز بد خسته شده اید، یا اگر به دنبال یک ماشین تراش قابل اعتماد Fanuc هستید که به شما در رسیدن به مشخصات تحمل شما کمک کند، در تماس با آن درنگ نکنید. من اینجا هستم تا به شما کمک کنم بفهمید مغازه شما به چه چیزهایی نیاز دارد، خواه یک ماشین تراش افقی استاندارد، یک مرکز چرخش برای قطعات چند کاره، یا فقط نکاتی برای رفع مشکلاتی که در حال حاضر با آنها دست و پنجه نرم می کنید.
مراجع:
- شرکت فانوک (2022). Fanuc CNC Lathe Operation Manual: Workholding and Calibration.
- انجمن بین المللی مهندسی ساخت. (2021). "منابع خطای تمرکز در تراشکاری CNC: مطالعه موردی تولید دسته ای کوچک." مجله فرآیندهای تولید، جلد. 67، ص 412-421.
- انجمن ابزار و تولید. (2023). "بهترین روش ها برای ماشینکاری فک نرم و کار برای ماشین های تراش CNC." بولتن فنی TPA 108.
- کتابچه راهنمای ماشینکار: CNC Turning Edition. (2022). Industrial Press Inc.، نیویورک.